
Per scegliere una pressa a iniezione è necessario per prima cosa ragionare su come verrà utilizzata. Le esigenze di chi fa produzioni proprie con elevati volumi e quelle di chi fa campionature, prove stampi o produzioni per conto di terzi sono spesso molto diverse e devono essere tenute in conto.
Quanto spesso si cambia lo stampo, quali tipologie di materiale si utilizzano, come è organizzata la produzione sono tutti elementi che non sono meno importanti di valutare forza di chiusura, la capacità di iniezione, le specifiche dimensioni degli stampi, eccetera.
È poi ovvio che un corretto dimensionamento della macchina permette di ottimizzare prestazioni e costi produttivi e che una scelta della tecnologia più adeguata premia sia il ritorno economico che la vita operativa degli strumenti produttivi.
La scelta non dovrebbe dunque solo dipendere dal tonnellaggio di chiusura e dal prezzo di acquisto, ma deve tener conto delle caratteristiche dei prodotti da stampare, dei materiali utilizzati e dalle prestazioni necessarie a garantire una produzione continuativa e di appropriata qualità, con la massima riduzione dei costi improduttivi (ad esempio: tempi di fermo per manutenzione, scarti)
Quali parametri valutare nella scelta di una pressa a iniezione?
Prima di acquistare una pressa per lo stampaggio delle materie plastiche è fondamentale definire le caratteristiche del componente, dello stampo e del processo produttivo. Questi elementi determinano le prestazioni che la macchina deve garantire.
I principali parametri da considerare sono:
- Forza di chiusura: deve contrastare la pressione esercitata dal materiale durante il riempimento dello stampo e dipende dall’area proiettata del pezzo da produrre, dallo spessore delle pareti, dalla lunghezza del flusso e dalla viscosità del materiale. Anche la tipologia degli stampi da utilizzare influenza molto il dimensionamento della macchina. Stampi moderni con iniezioni multipoint, o assistite con azoto o predisposti per cicli con inietto-compressione possono richiedere meno forza di chiusura per lavorare correttamente. Stampi economici potrebbero invece richiedere pressioni di chiusura più elevate. Fermo restando che il dimensionamento dei piani deve consentire il montaggio.
- Capacità di iniezione: deve essere compatibile con il volume di materiale necessario per ogni stampata e con la pressione e velocità di iniezione necessaria al riempimento corretto della cavità. In caso di produzione di imballi a pareti sottili ad elevata cadenza, oppure di pezzi tecnici con piccole tolleranze, è necessario che l’unità di iniezione sia concepita in modo da garantire accuratezza e ripetibilità, oltre che prestazioni elevate.
- Dimensioni: attenzione alla corsa di apertura necessaria, tipicamente con contenitori e sedie, e allo spazio necessario alla manutenzione. Spesso una macchina a due piani risolve molti problemi, soprattutto in caso di tempi di ciclo non esasperati.
- Prestazioni della unità iniezione: devono consentire il corretto riempimento delle cavità, anche in presenza di geometrie complesse, o uso di materiali riciclati ad elevata viscosità. Valutare se è opportuno installare un accumulatore sulla iniezione per aumentare la velocità di iniezione, o dei motori elettrici sulla plastificazione per aumentare la resa oraria e ridurre i consumi elettrici.
- Tempi ciclo: devono essere compatibili con i volumi produttivi previsti. I volumi produttivi vanno valutati al netto dei tempi di fermo per cambio stampo, manutenzione e riparazione.
Un dimensionamento corretto deve inoltre considerare le caratteristiche dei materiali termoplastici impiegati, le eventuali periferiche e le possibilità di integrazione con sistemi di automazione. Stampi complessi possono richiedere sequenze di movimenti idraulici realizzate su specifica, impianti di raffreddamento personalizzati, controllo della termoregolazione, di iniezioni sequenziali, di interfaccia con unità esterne come, per esempio, centraline o unità periferiche dedicate.
Come determinare la forza di chiusura necessaria?
La forza di chiusura deve essere sufficiente a mantenere lo stampo chiuso durante il riempimento e il mantenimento, evitando aperture indesiderate e formazione di bave. Per questo, è necessario prevedere un opportuno margine di sicurezza.
Una macchina sottodimensionata può compromettere la qualità del prodotto, mentre una forza di chiusura ridondante non offre necessariamente vantaggi produttivi e può aumentare inutilmente sia i costi dell’investimento che di gestione. Le macchine di concezione di moderna, dotate di regolazione della forza di chiusura, aiutano a migliorare la flessibilità negli stabilimenti.
Dimensioni dello stampo e configurazione della chiusura
Oltre al tonnellaggio di chiusura, è importante verificare:
- Distanza tra le colonne e dimensioni dei piani.
- Spessore minimo e massimo dello stampo installabile.
- Corsa di apertura e luce massima tra i piani.
- Spazio e corsa necessari per l’estrazione del componente.
- Peso dello stampo e capacità di supporto della macchina.
- Interfaccia con lo stampo, anelli di centraggio, costruzione dell’ugello eccetera
La configurazione del gruppo di chiusura può influire anche sugli ingombri complessivi. Per stampi di grandi dimensioni e applicazioni che richiedono forze di chiusura elevate, le presse a due piani rappresentano una soluzione da valutare, soprattutto per produzioni con tempi di ciclo medio-lunghi. La serie 2P HES di Ripress, ad esempio, utilizza una chiusura idro-blocco a due piani che permette di gestire anche forze di chiusura elevate e lunghe corse d’apertura, contenendo la lunghezza della macchina,
Come valutare capacità di iniezione e produttività?
La capacità di iniezione deve essere adeguata alla quantità di materiale necessaria per riempire lo stampo, considerando il peso complessivo della stampata e non soltanto quello del componente finito, la viscosità del materiale, le temperature di stampaggio, la velocità di iniezione, la velocità di plastificazione, eventuali sovrapposizioni e molti altri parametri come l’effettiva capacità di plastificazione e la pressione massima disponibile sia per l’iniezione che per il mantenimento.
Questi parametri assumono particolare importanza nello stampaggio di articoli a parete sottile, componenti tecnici o comunque prodotti che richiedono un riempimento rapido e uniforme.
Materiale e tempo ciclo
Le caratteristiche del polimero influenzano le condizioni di lavorazione. Materiali come polipropilene, polietilene, ABS richiedono temperature, pressioni e velocità differenti rispetto ai tecnopolimeri. Materiali riciclati richiedono pressioni e coppie sulla trafila molto più elevate rispetto ai materiali ad elevata fluidità. Tutti questi fattori devono essere considerati attentamente.
Anche il tempo ciclo contribuisce alla scelta della macchina. Per produzioni ad elevata cadenza, la rapidità dei movimenti e la possibilità di sovrapporre determinate fasi di lavorazione possono incidere notevolmente sulla produttività.
È però fondamentale valutare il ciclo nel suo complesso: una macchina più veloce non determina automaticamente una produzione superiore se il tempo di raffreddamento dello stampo rappresenta il principale limite del processo, o se il materiale utilizzato richiede iniezioni molto lente per prevenire la degradazione del polimero (es. policarbonato o resine acetaliche).
Quale tipologia di pressa a iniezione scegliere?
Le principali tipologie di presse a iniezione si distinguono per il sistema di azionamento e le modalità di gestione dei movimenti. Presse servo-idrauliche, elettriche e ibride rispondono a esigenze differenti sia per i pregi che per le limitazioni che le contraddistinguono.
| Tecnologia | Quando valutarla | Aspetti da considerare |
| Servo-idraulica | Stampaggi industriali diversificati, componenti tecnici e applicazioni che richiedono flessibilità, economia di esercizio, ridotta manutenzione ma non prestazioni esasperate | Di solito il miglior investimento per rapporto qualità/prezzo, offre consumi ridotti e precisione, la soluzione servo-idraulca ha però dei limiti nella sovrapposizione dei movimenti, e un consumo leggermente superiore a quello delle soluzioni elettriche o ibride. È la scelta migliore per l’uso generale. |
| Full electric | Stampaggio tecnico di precisione e applicazioni con elevati requisiti di ripetibilità o pulizia (assenza di olio) | Precisione degli azionamenti, velocità, ripetibilità, consumi mimimi, ma anche limiti in ambienti non molto puliti, velocità di iniezione estreme, materiali molto duri con lunghe fasi di mantenimento. Ideale per medicale e alimentare, da valutare con attenzione le condizioni d’uso e la competenza del personale addetto |
| Ibrida | Produzioni che richiedono una combinazione specifica di forza, velocità e controllo, produzione di articoli pesanti | La ibrida unisce la flessibilità della servoidraulica e la precisione dell’elettrica, senza limiti per unità di plastificazione di elevata capacità. La scelta migliore per alte prestazioni e robustezza, non ha controindicazioni se non il costo elevato ed un consumo leggermente superiore alla versione elettrica |
| Verticale | Sovrastampaggio di inserti e lavorazioni con esigenze particolari di posizionamento | Accessibilità, sistema di carico, automazione e tempi ciclo |
Presse servo-idrauliche: flessibilità ed efficienza
Le presse servo-idrauliche utilizzano un sistema di azionamento che regola il funzionamento della pompa in base alle richieste del ciclo produttivo.
Rispetto alle configurazioni idrauliche tradizionali con pompe a portata fissa, consentono di ridurre l’assorbimento energetico nelle fasi in cui non è necessaria la massima potenza, migliorando anche le prestazioni delle pompe a cilindrata variabile grazie alle capacità di immediata accelerazione e decelerazioni tipica dei servomotori.
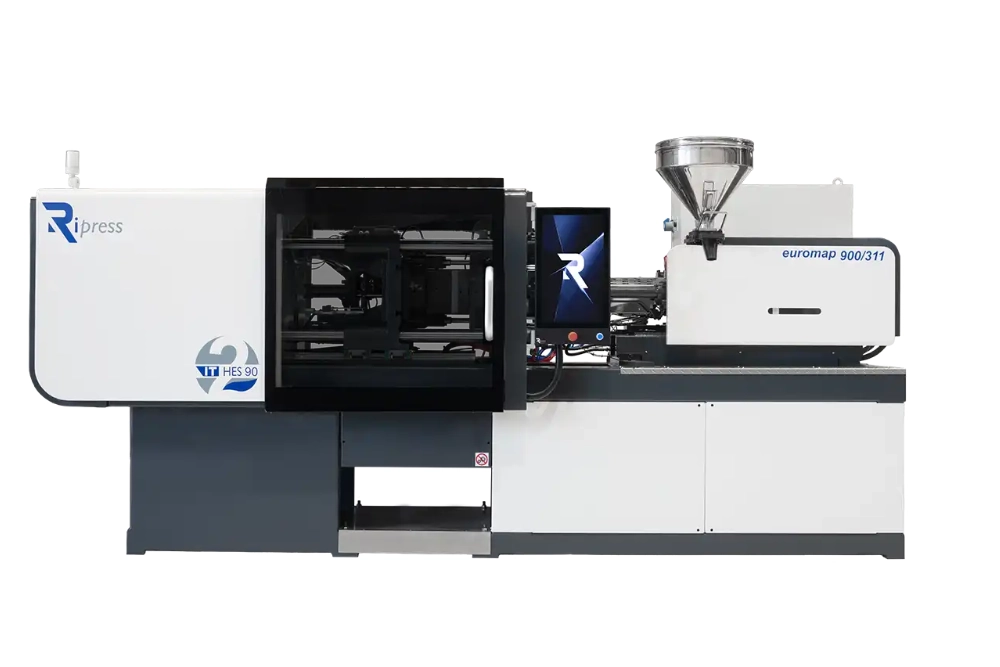
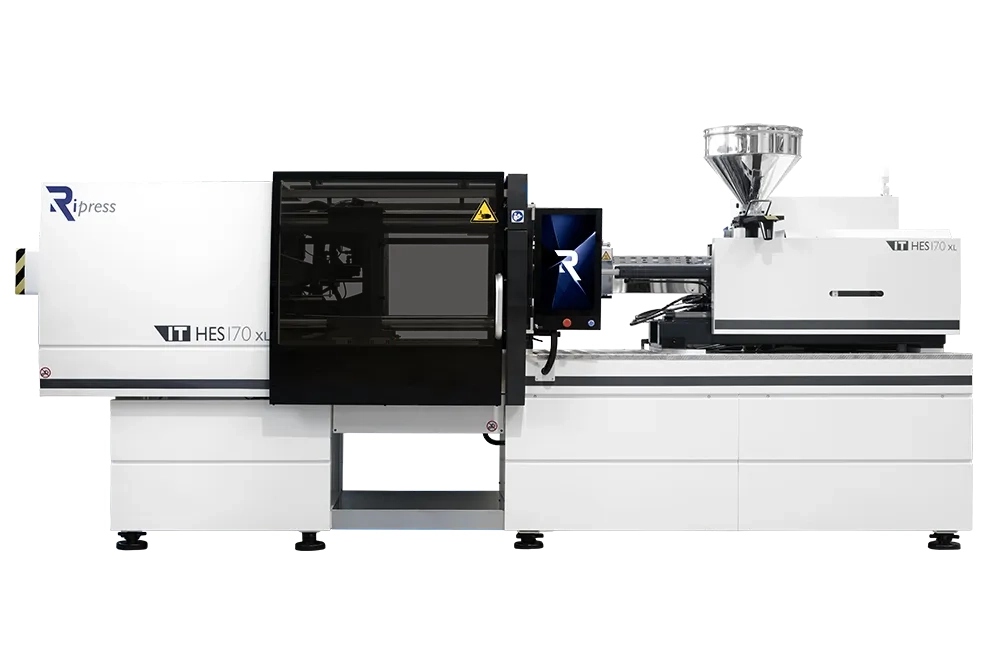
Le presse servo-idrauliche IT HES di Ripress adottano un sistema servo-proporzionale composto da servomotore, inverter e pompa a ingranaggi, sviluppato per combinare perfetto controllo dei movimenti, affidabilità ed efficienza energetica.
Presse elettriche: precisione e ripetibilità
Le presse completamente elettriche impiegano azionamenti elettrici dedicati per gestire tutti i movimenti, permettendo un controllo particolarmente accurato della velocità e della posizione. Rispetto alla soluzione servo-idraulica, gestita da una o due pompe, le versioni elettriche hanno un servomotore per ogni movimento e non utilizzano fluidi per trasmettere il moto, realizzando in tal modo un notevole risparmio di energia e la possibilità di sovrapporre i movimenti.
Sono particolarmente indicate per applicazioni che richiedono elevata efficienza, stabilità del processo, precisione dimensionale ed elevata ripetibilità.
La serie FLOWER di Ripress è dedicata allo stampaggio tecnico ed è disponibile sia nella configurazione full electric sia nella versione speciale che integra una centralina servo-idraulica brushless per la gestione del movimento del carro e dei comandi dei martinetti idraulici negli stampi.
Presse ibride: combinare tecnologie differenti
Le presse ibride integrano azionamenti elettrici e idraulici per rispondere a specifiche esigenze produttive.
Nella gamma Ripress, la HYBRID IT 2 HES dispone di una chiusura elettrica che permette di sovrapporre i movimenti e ottimizzare i tempi ciclo, mentre la HYBRID 2P HES propone la chiusura idro blocco a due piani con avvicinamento piano mobile e blocco delle ganasce di presa con attuatori elettrici
Questa soluzione può risultare interessante quando sono richiesti stampaggi rapidi, elevate plastificazioni orarie, lavorazione di materiali poco viscosi, stampaggio con pareti molto sottili, insieme a estrema precisione dei movimenti. Le versioni a due piani permettono la gestione di stampi particolarmente ingombranti, o con corse di apertura estreme (per esempio per produrre bidoni, sedie, vasi).
Per confrontare le caratteristiche delle diverse soluzioni tecniche vi invitiamo a consultare la gamma di presse a iniezione Ripress sul sito www.ripress.it.
Quanto incidono consumi energetici e costi di gestione?
Il prezzo di acquisto non è l’unico parametro utile per valutare la convenienza di una pressa a iniezione. Il costo complessivo dell’investimento dipende anche dall’energia consumata, dalla produttività, dalla manutenzione e dalla continuità operativa.
Per confrontare due macchine è opportuno considerare il Total Cost of Ownership (TCO), ovvero il costo totale della proprietà durante la vita utile stimata dell’impianto.
Tra i principali elementi rientrano:
- Consumo energetico nelle effettive condizioni di produzione.
- Tempo ciclo e quantità di componenti prodotti.
- Manutenzione ordinaria e straordinaria.
- Disponibilità dei ricambi e assistenza tecnica.
- Fermi macchina e relativi costi di attesa
- Possibilità di aggiornamento e integrazione con nuove automazioni.
Il ruolo dell’efficienza energetica
Il consumo di una pressa deve essere valutato in relazione al processo produttivo. Un confronto attendibile richiede condizioni equivalenti di stampo, materiale e ciclo. Il parametro da misurare è il consumo specifico per chilogrammo di materiale termoplastico trasformato.
Il sistema HES di Ripress regola il funzionamento del gruppo servo-idraulico in funzione delle richieste della macchina, limitando gli assorbimenti non necessari.
Il risparmio effettivo dipende dalle condizioni operative, dalla configurazione dell’impianto e dalle caratteristiche del ciclo.
Anche il supporto post-vendita rappresenta un elemento da considerare. La disponibilità di assistenza tecnica, di un servizio di revisione e di commercio di presse usate o revisionate permette di valutare soluzioni per tutti i budget e pianificare la gestione del macchinario nel tempo.
Cosa verificare prima di acquistare una pressa a iniezione?
Prima di richiedere un preventivo è consigliabile raccogliere tutte le informazioni tecniche necessarie. Una valutazione preliminare accurata permette di individuare la configurazione più corretta ed evitare modifiche costose e perdite di tempo durante l’installazione o l’avviamento.
In particolare, è utile considerare:
- Dati del componente: dimensioni, peso, geometria, materiale e tolleranze richieste.
- Caratteristiche dello stampo: numero di impronte, dimensioni, peso, corsa di apertura, termoregolazione e sistema di estrazione.
- Obiettivi produttivi: quantità previste, tempo ciclo e numero di ore di funzionamento giornaliere/settimanali/mensili.
- Requisiti di processo: pressioni, velocità, capacità di plastificazione ed eventuali esigenze di precisione per tolleranze specifiche
- Condizioni di installazione: spazio disponibile, alimentazioni, periferiche e automazioni.
- Prospettive future: possibilità di utilizzare stampi differenti o aumentare i volumi produttivi.
Queste informazioni costituiscono la base per il confronto tecnico con il costruttore, che può verificare la compatibilità tra macchina, stampo e obiettivi produttivi.
Domande frequenti sulla scelta di una pressa a iniezione
Come si calcola la forza di chiusura necessaria?
La forza di chiusura si stima moltiplicando la superficie proiettata totale della stampata per la pressione prevista nelle cavità, utilizzando unità di misura coerenti. Occorre poi considerare un margine adeguato e verificare il risultato in base allo stampo e al processo.
È meglio una pressa elettrica o servo-idraulica?
Dipende dall’applicazione. Le presse elettriche sono particolarmente indicate quando precisione e ripetibilità dei movimenti sono requisiti prioritari. Le servo-idrauliche offrono flessibilità in numerosi processi produttivi, con consumi ottimizzati grazie al controllo dell’azionamento.
Una pressa con un tonnellaggio maggiore è sempre più performante?
No. La forza di chiusura deve essere proporzionata alle caratteristiche dello stampo. Un tonnellaggio superiore al necessario non migliora automaticamente la qualità del componente e può comportare costi e ingombri aggiuntivi.
Come confrontare i consumi di due presse a iniezione?
Il confronto dovrebbe essere effettuato utilizzando lo stesso stampo, materiale e ciclo produttivo. È utile considerare il consumo energetico specifico, ad esempio in kWh per chilogrammo di materiale lavorato o per componente prodotto.
Conviene acquistare una pressa nuova o usata?
La scelta dipende dalle prestazioni richieste, dal budget e dalle condizioni del macchinario. Una pressa usata può essere un’alternativa valida se vengono verificati lo stato meccanico, il sistema di controllo, le funzionalità disponibili e la possibilità di ricevere assistenza.
Scegliere una pressa a iniezione con il supporto di Ripress
Individuare la pressa più adatta significa trovare il corretto equilibrio tra caratteristiche dello stampo, prestazioni richieste, produttività e costi di gestione.
Ripress progetta e realizza presse a iniezione per materie plastiche, con soluzioni servo-idrauliche, elettriche e ibride configurabili in funzione delle specifiche esigenze produttive.
Devi acquistare una nuova pressa o valutare una configurazione per il tuo processo di stampaggio? Contatta Ripress per confrontarti con il nostro team tecnico e individuare la soluzione più adatta alla tua applicazione.